- Главная
- Каталог
- Сварочные материалы
- Проволока для полуавтомата MIG
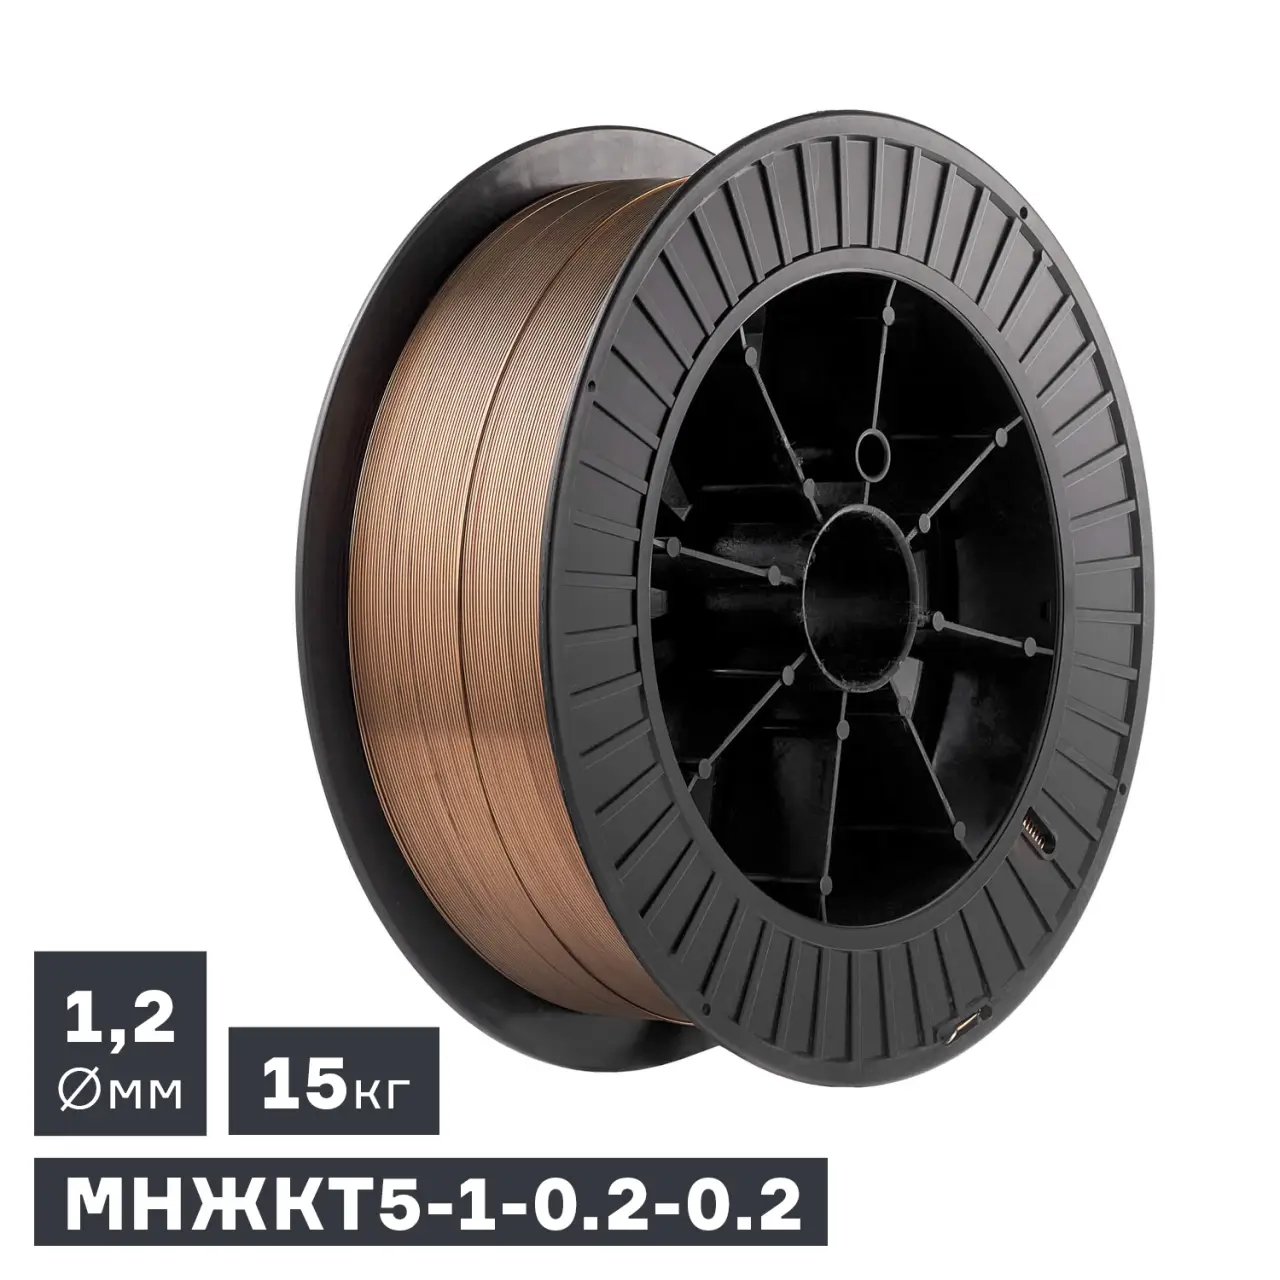
- Проволока сварочная МНЖКТ5-1-0.2-0.2, Ø 1,2 мм, 15 кг
 >
 >
 >
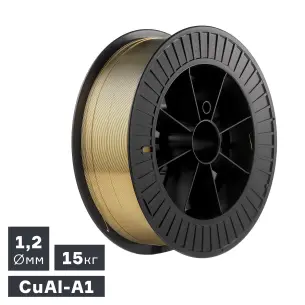
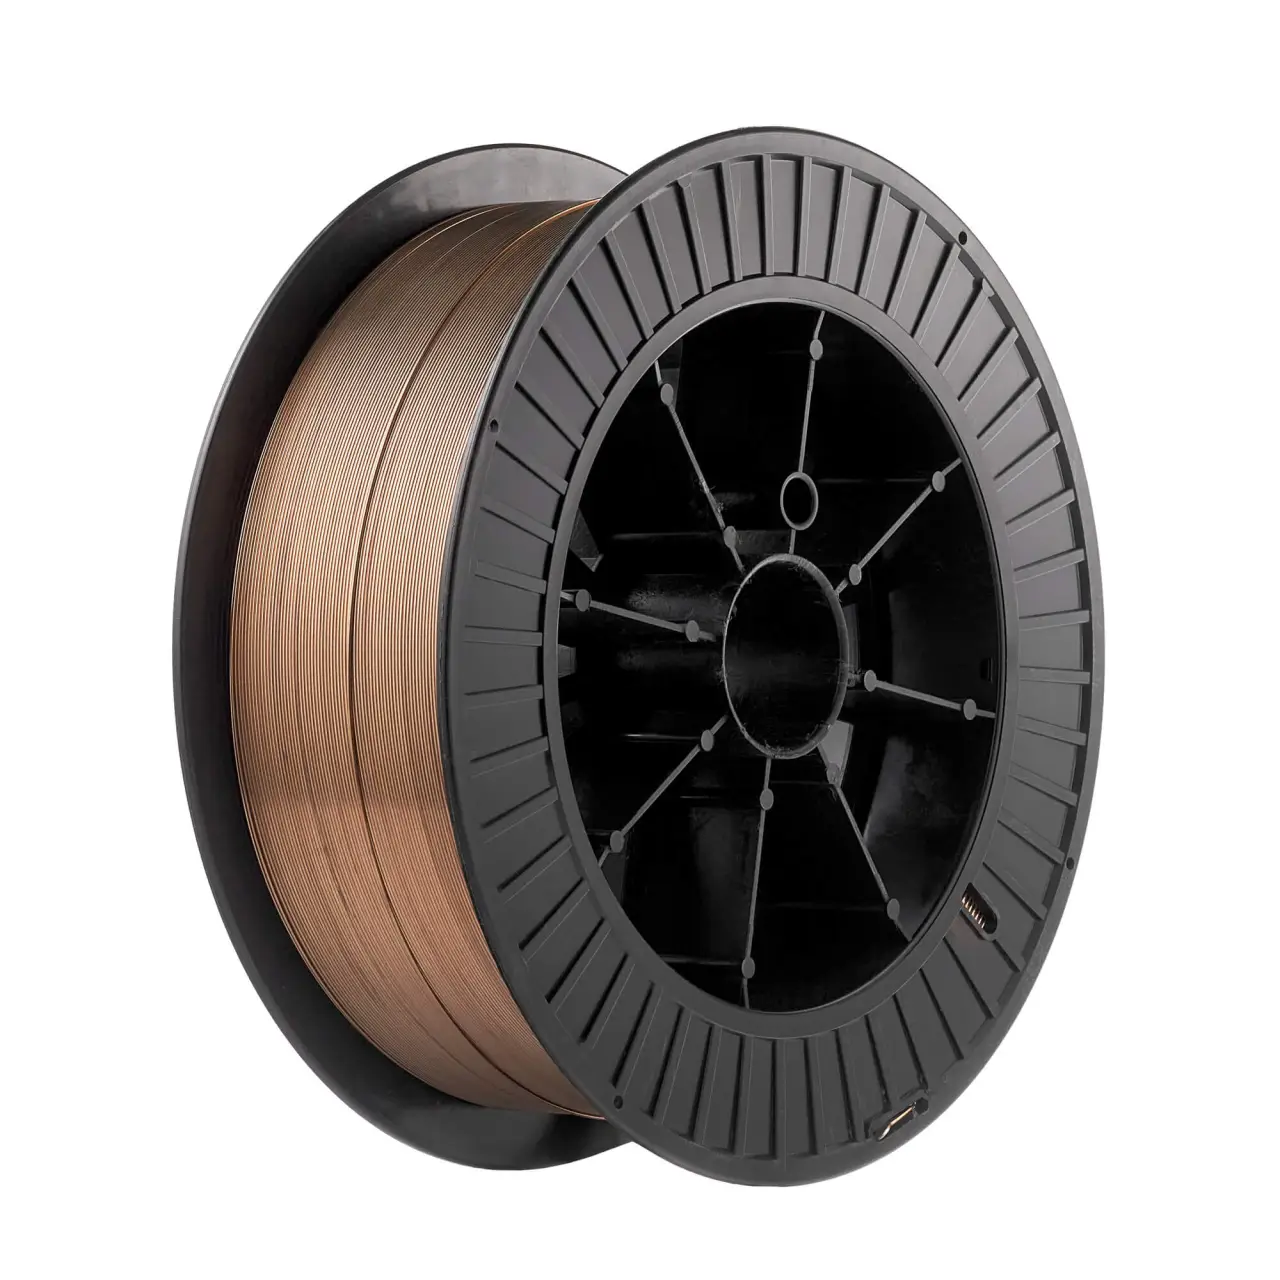
Медно-никелевая сварочная проволока МНЖКТ5-1-0,2-0,2 диаметром 1,2 мм поставляется в катушках намоткой по 15 кг. Предназначена для полуавтоматической сварки MIG в среде аргона медно-никелевых сплавов, меди, бронзы и латуни, в том числе в сочетании со сталью, а также для сварки и наплавки чугуна.
Проволока МНЖКТ5-1-0,2-0,2 изготавливается по ГОСТ 16130-90 из сплава системы медь–никель–железо–кремний–титан. Основное назначение проволоки – это сварка медно-никелевого сплава МНЖ5-1 и соединение разнородных металлов: меди, бронзы и латуни между собой, а также со сталью и чугуном. Проволока востребована в судостроении, энергетическом машиностроении, электротехнике и производстве горнодобывающего оборудования. Используется для сварки трубопроводов забортной воды из сплава МНЖ5-1, конденсаторных трубок и теплообменных аппаратов, ремонт чугунных отливок (заварка литейных дефектов, несквозных пор и мелких трещин).
Сварка выполняется в среде чистого аргона (Ar 99,99% по ГОСТ 10157-2016) при расходе газа 15–20 л/мин. При сварке толстостенной меди рекомендуется смесь аргона с гелием (Ar + 30–50% He): гелий повышает тепловложение и глубину проплавления, что компенсирует высокую теплопроводность меди. Углекислоту (CO₂) и смеси с CO₂ для этой проволоки не применяют, так как они окисляют сварочную ванну и приводят к пористости шва.
Сварку ведут на постоянном токе обратной полярности (DC+), где сварочная горелка MIG подключается к «+», клемма заземления к «−». Для тонкого металла и чугуна рекомендуется использовать импульсный режим, который позволяет снизить тепловложение без потери стабильности дуги.
Медь и никель не образуют карбидов с углеродом чугуна. Кроме того, они снижают растворимость углерода в железе и способствуют графитизации, поэтому при сварке чугуна уменьшается риск отбеливания металла в зоне сплавления. Наплавленный металл остаётся пластичным в холодном состоянии, хорошо поддаётся механической обработке и допускает проковку для снятия сварочных напряжений.
Особенности сварочной проволоки МНЖКТ5-1-0,2-0,2:
- Никель обеспечивает пластичность и коррозионную стойкость шва. Железо повышает прочность и стойкость металла шва к эрозионно-коррозионному износу в потоке морской воды, что особенно важно для трубопроводов и теплообменников. Кремний, титан и марганец работают как раскислители. Они связывают кислород в сварочной ванне и препятствуют образованию оксидов меди, из-за которых в шве появляются поры и трещины.
- Проволока подходит для сварки разнородных материалов: медно-никелевых сплавов, меди, бронзы и латуни между собой, а также со сталью (углеродистой, легированной и коррозионностойкой) и чугуном. Проволоку можно применять для наплавки на сталь.
Обратите особое внимание:
- Проволока мягкая, поэтому для стабильной подачи используют U-образные, тефлоновый направляющий канал и горелку длиной не более 3 м. Прижим роликов должен быть минимальным, т.к. при чрезмерном усилии проволока сминается и заклинивает в наконечнике.
- Храните проволоку в заводской упаковке в сухом помещении. Окисленная или загрязнённая поверхность проволоки ухудшает стабильность дуги и может стать причиной пористости шва.
- Металл шва по цвету отличается от стали и чугуна (имеет медный оттенок). Это нужно учитывать, если к внешнему виду изделия предъявляются требования.
Химический состав проволоки МНЖКТ5-1-0,2-0,2 по ГОСТ 492-2006:
- Ni + Co (никель + кобальт) – 5,0–6,5%
- Fe (железо) – 1,0–1,4%
- Si (кремний) – 0,15–0,3%
- Ti (титан) – 0,1–0,3%
- Cu (медь) – остальное
Классификация сварочной проволоки:
- ГОСТ 16130-90 – «Проволока и прутки из меди и сплавов на медной основе сварочные. Технические условия» (требования к проволоке как изделию)
- ГОСТ 492-2006 – химический состав сплава МНЖКТ5-1-0,2-0,2
- Сопутствующие стандарты: ГОСТ 16038-80 (соединения сварные трубопроводов из меди и медно-никелевого сплава), ГОСТ 17217-2018 (трубы из сплава МНЖ5-1), ГОСТ 10157-2016 (аргон газообразный и жидкий)
Механические свойства проволоки:
- Временное сопротивление разрыву проволоки в твёрдом состоянии – 440 МПа (45 кгс/мм²)
- Механические свойства сварного соединения зависят от основного металла и степени его перемешивания с наплавленным металлом, особенно при сварке разнородных материалов.
Технические характеристики
| Материал сварочной проволоки: | Медно-никелевый сплав )МНЖКТ5-1-0,2-0,2) |
| Стандарт: | ГОСТ 16130-90 Химический состав по ГОСТ 492-2006 |
| Диаметр сварочной проволоки, мм: | 1,2 |
| Тип тока: | DC+ (обратная полярность) |
| Применяемый защитный газ: | Аргон (Ar) 100% Ar+He для толстой меди |
| Вес катушки с проволокой, кг: | 15 |
| Габариты катушки, мм (не более): | 270х270х110 |